


Блог
Квалификация персонала напрямую определяет стабильность бесперебойной работы систем кормления, поения, вентиляции и удаления навоза в условиях интенсивных циклов птицеводства.
Различия в квалификации операторов требуют структурированной сегментации, чтобы избежать несоответствия между сложностью механического оборудования и способностью персонала к его эксплуатации.
Эффективность жизненного цикла оборудования в значительной степени зависит от точности начальной калибровки и своевременности реагирования на неисправности в ходе ежедневной эксплуатации.
Последовательное соблюдение требований безопасности снижает вероятность механических травм и предотвращает вторичные случаи загрязнения систем в закрытых птичниках.
Непрерывное повышение квалификации стабилизирует долгосрочную производительность автоматизированной инфраструктуры птицеводческих хозяйств.
Получите профессиональные рекомендации по строительству птицефермы, решения по подбору оборудования и актуальные прайс-листы. Свяжитесь через WhatsApp: +8618830120193, +2348111199996, или нажмите, чтобы узнать больше.
Шаг первый. Оценка квалификации операторов и охвата оборудования
Оценка операторов должна преобразовывать фактические действия на объекте в количественные технические показатели, соответствующие реальным характеристикам работы оборудования.
Картирование оборудования должно включать характеристики электрической нагрузки, задержку механического отклика и показатели взаимозависимости подсистем.
Данные приведены только для справки. Проведите пальцем по горизонтали, чтобы просмотреть таблицу полностью.
Результаты оценки определяют пороговые значения распределения задач по калибровке кормушек, балансировке давления воды, регулированию воздушного потока и контролю стабильности транспортировки отходов.
Разница в оценке компетенций между системами более 2.0 баллов указывает на необходимость повторного обучения.
Шаг второй. Разработка модульных учебных программ по типам систем
Структура обучения должна разделять механические направления, чтобы предотвратить когнитивную перегрузку во время циклов обучения диагностике неисправностей.
Каждый модуль соответствует характерным для подсистем режимам отказа и интервалам технического обслуживания.
Данные приведены только для справки. Проведите пальцем по горизонтали, чтобы просмотреть таблицу полностью.
Сегментация обучения снижает ошибки межсистемного взаимодействия при эксплуатации птичника.
Подтверждение компетенций требует выполнения задач по проверке производительности, специфичных для каждой системы.
Шаг третий. Проведение практического обучения на механических симуляторах
Симуляционное обучение должно воспроизводить реальную динамику развития неисправностей, включая распространение задержек и каскадные эффекты реакции системы.
Время реакции оператора и точность последовательности корректирующих действий определяют проходные пороги.
Данные приведены только для справки. Проведите пальцем по горизонтали, чтобы просмотреть таблицу полностью.
Повторное моделирование неисправностей снижает вариативность диагностики в стрессовых условиях эксплуатации.
Оценка включает как скорость устранения механических неисправностей, так и точность соблюдения процедур.
Шаг четвёртый. Стандартизация рабочих процедур и систем контроля рисков
Структуры SOP определяют детерминированные пути реагирования в сценариях воздействия механических, гидравлических и электрических рисков.
Последовательность изоляции должна без исключений предшествовать любому техническому обслуживанию.
Стандартизированная маркировка снижает отклонения от процедур при смене смен и аварийных вмешательствах.
Только справочная информация по стандартам Европейского союза.
Шаг пятый. Оценка эффективности и поддержание циклов непрерывного совершенствования
Аналитика производительности должна отслеживать частоту отклонений, задержки корректирующих действий и вероятность повторного возникновения по категориям оборудования.
Контуры обратной связи напрямую влияют на алгоритмы планирования повторного обучения.
Данные приведены только для справки. Проведите пальцем по горизонтали, чтобы просмотреть таблицу полностью.
Группирование отклонений в последовательных циклах указывает на необходимость повторного обучения на уровне системы.
Корректирующие действия должны быть выполнены до начала следующего производственного цикла.
Стандарты калибровки климат-контроля на птицеводческих объектах
Диапазон регулирования температуры
- 18–28°c поддерживается для стабилизации теплового комфорта птицы и предотвращения избыточной реакции вентиляции
Диапазон контроля влажности
- Целевой уровень относительной влажности 60–70% для снижения риска слёживания подстилки и роста микроорганизмов
Диапазон контроля давления воздуха
- Статическое давление 25–45 pa поддерживается в туннельных системах для стабильного распределения воздушного потока по всей длине птичника
Безопасный предел концентрации газа
- Co₂ поддерживается ниже 3,000 ppm, чтобы избежать нагрузки на дыхательную систему при высокой плотности посадки
Порог воздействия аммиака
Nh₃ поддерживается ниже 20 ppm для уменьшения раздражения глаз и долгосрочной нагрузки на дыхательную систему в секциях для бройлеров и несушек
Стандарты управления электрической нагрузкой для систем птицеводческого оборудования
Требование к стабильности напряжения
- Трёхфазное питание 380–415 v поддерживается для обеспечения непрерывной работы крупномасштабных систем птицеводческого оборудования
Показатель эффективности двигателя
- Двигатели класса Ie3 обычно достигают КПД 88–93% при стандартных условиях нагрузки в системах вентиляции и кормления
Диапазон регулирования частоты
- Диапазон допуска 49.5–50.5 hz обеспечивает стабильную скорость вращения шнеков и приводов конвейеров
Уровень оптимизации коэффициента мощности
- Диапазон 0.85–0.95 поддерживается для снижения потерь реактивной мощности в автоматизированных сетях птицеводческих объектов
Порог защиты электрической цепи
Номинал автоматического выключателя 16–32 a обычно применяется в панелях управления подсистемами для предотвращения повреждений от перегрузки в распределённых линиях оборудования
Часто задаваемые вопросы
В1: Какой минимальный уровень квалификации требуется операторам оборудования?
О1: Операторы начального уровня должны иметь базовую компетентность не менее 1.5–2.0 во всех механических системах.
Практическая оценка проводится после 10 контролируемых эксплуатационных циклов.
В2: Сколько времени требуется для полного обучения техника?
О2: Для достижения полной компетентности обычно требуется от 14 до 18 рабочих дней в зависимости от сложности системы.
На фермах с высокой степенью автоматизации обучение может быть продлено до 21 дня.
В3: Какое оборудование вызывает больше всего эксплуатационных ошибок?
О3: Шнековые системы кормления и регуляторы линий поения демонстрируют наибольшую частоту ошибок на ранних этапах обучения.
На неправильную калибровку приходится приблизительно 38 процентов первоначальных неисправностей.
Taiyu (HK) Group — один из крупнейших производителей птицеводческого оборудования в Китае
Промышленные птицеводческие проекты реализованы на объектах вместимостью 92,000–210,000 голов с интегрированными системами автоматизации и инфраструктурой климат-контроля
Прямые поставки с завода по всему миру, включая птицеводческое оборудование: шнековые линии кормления, системы колокольных поилок, охлаждающие панели, скребки для навоза и сети LED-освещения
Комплексная инженерная реализация, включая проектирование конструктивной компоновки, контроль монтажа, проверку пусконаладки и программы сертификации обучения операторов
Производственные мощности, поддерживаемые многолинейными производственными объектами, обеспечивают стабильный выпуск 18,500 единиц в месяц по стандартизированным категориям оборудования
Коммерческая структура проекта выражена в usd; справочные стандарты Европейского союза применяются только для проверки соответствия и критериев экспортной приемки
Свяжитесь с нами, чтобы получить индивидуальный план птицефермы
Штаб-квартира и филиалы
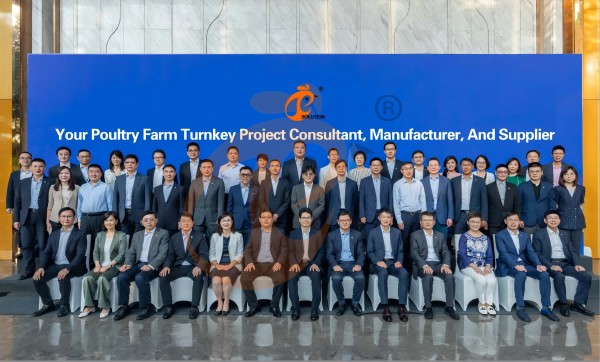
Управленческая команда штаб-квартиры в Гонконге
Штаб-квартира в Гонконге Taiyu Industrial Group CO., LTD
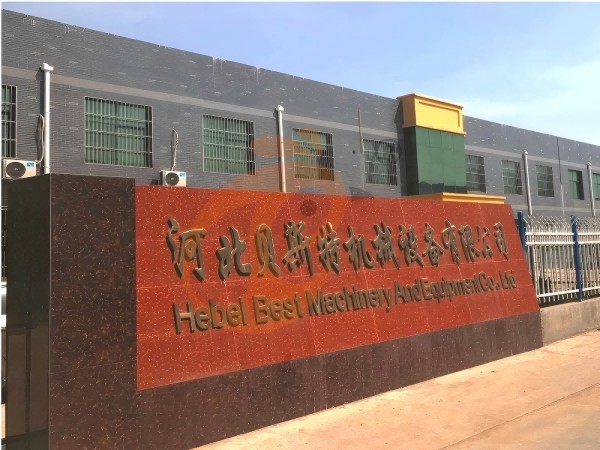
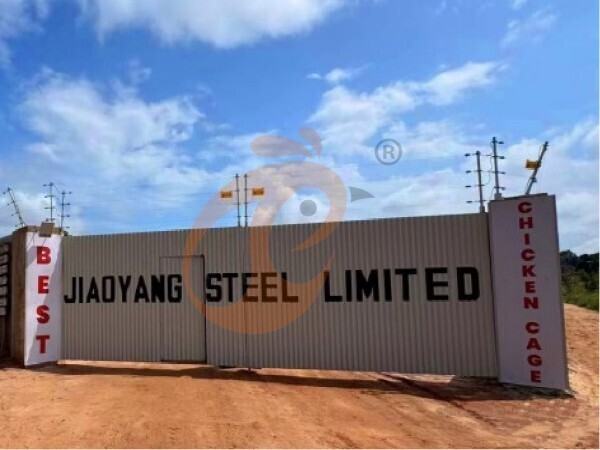
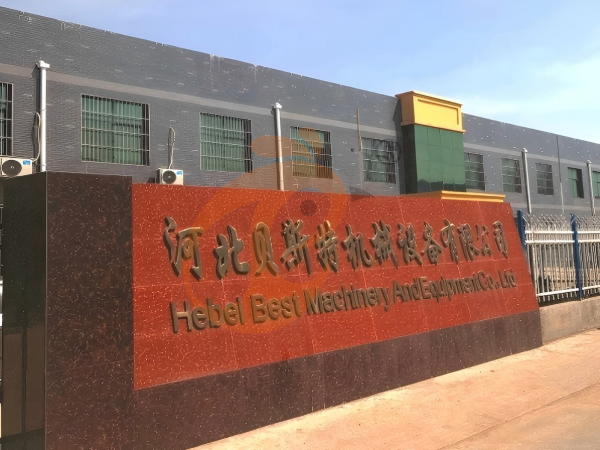
Китай Hebei Best Machinery And Equipment CO., LTD
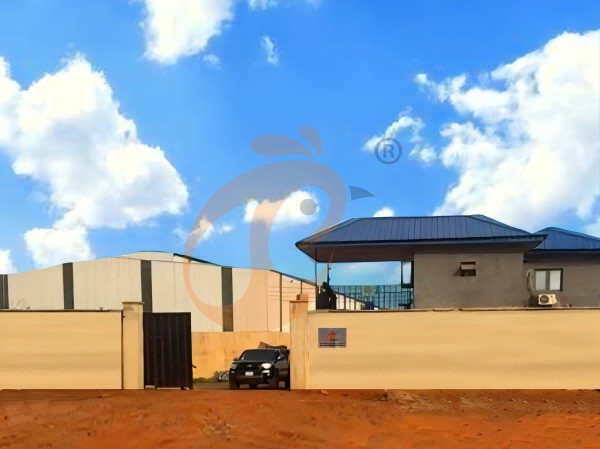
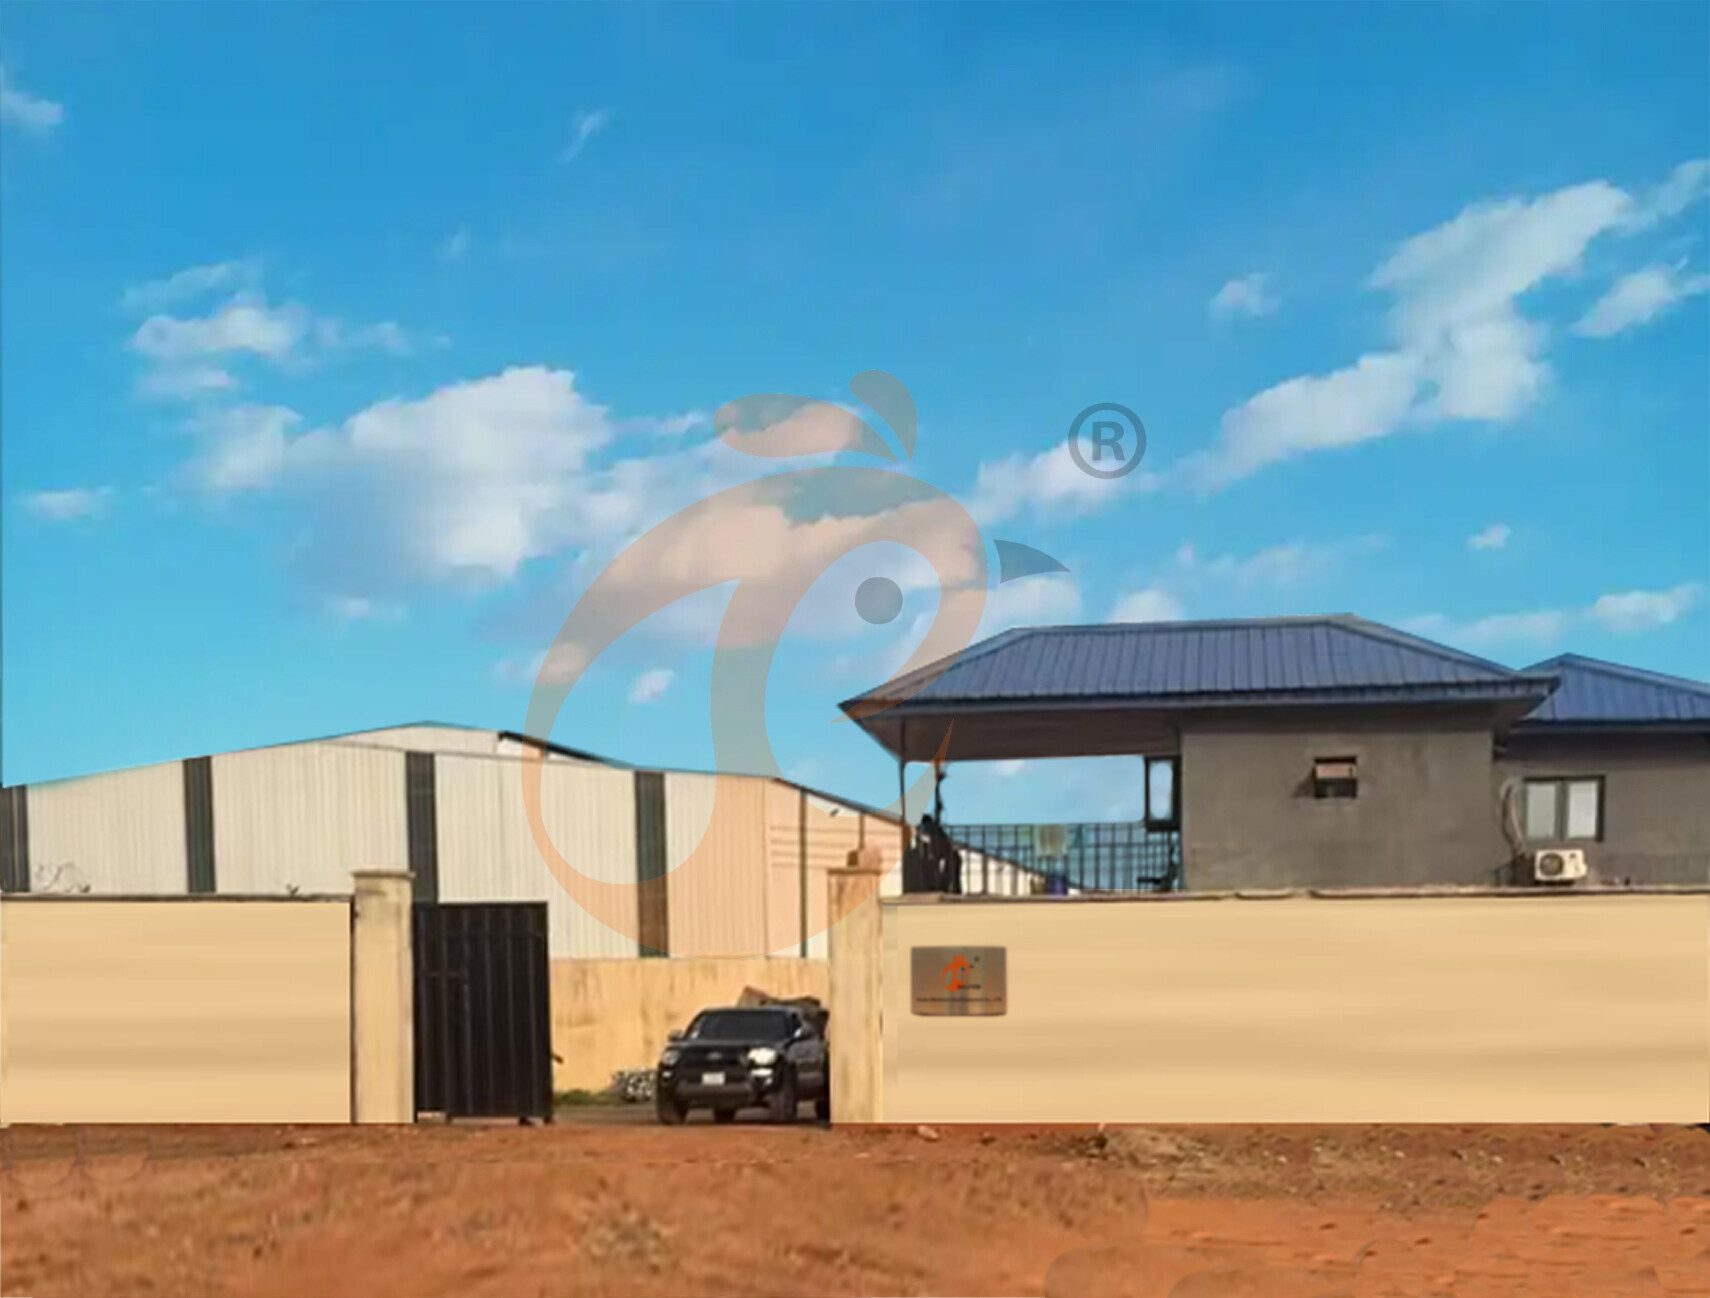
Нигерия Vanke Machinery And Equipment CO., LTD
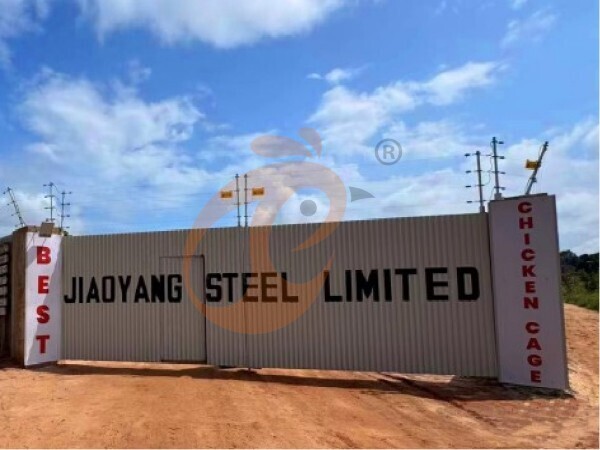
Танзания Best Machinery And Equipment CO., LTD
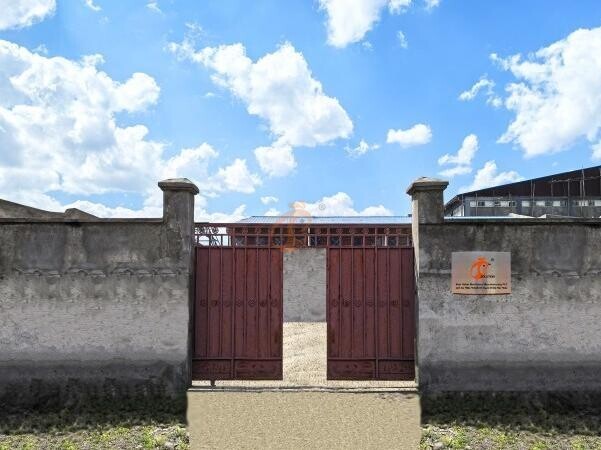
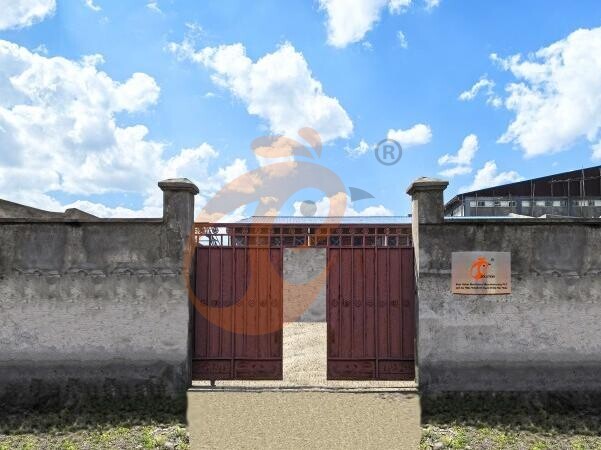
Эфиопия Best Hebei Machinery Manufacturing PLC
Приёмная / WhatsApp круглосуточно: +8618830120193
Часто задаваемые вопросы
Сообщение
Рекомендуемые продукты
 Штаб-квартира в Гонконге предлагает решения для птицефабрик по стандартам ЕС, производит оборудование для птицефабрик1. Постоянное взаимодействие с ЕС и США
2. Филиалы и фабрики в Китае, Нигерии, Эфиопии и Танзании
3. Качество продукции адаптировано под местные птицефермы
4. В наличии клетки для птицы и оборудование для птицеферм
5. Круглосуточная онлайн-поддержка WhatsApp: +8618830120193, свяжитесь с нами для получения полной информацииПодробнее Китайский филиал предлагает бизнес-план птицефермы, производство оборудования для птицеферм1. Адрес: Flat/RM 2416, 24/F, Runxing Building, Youyi Nan Street, Shijiazhuang City, Hebei Province, China
2. Фабрика оборудования для птицеводческих клеток и птицеферм, а также складские запасы на продажу
3. Индивидуальные решения для местных птицеферм
4. Качество и дизайн соответствуют европейским стандартам
5. 24-часовой онлайн-прием WhatsApp NO. : +8618830120193Подробнее Нигерийский филиал предлагает бизнес-план птицефермы, производство оборудования для птицеферм1. Адрес: После офиса Sinoma, 200 метров рядом с заправочной станцией Danco, скоростная трасса Лагос/Ибадан, штат Лагос, Нигерия
2. Фабрика оборудования для птицеводческих клеток и птицеферм, а также склад для продажи
3. Индивидуальные решения для нигерийских птицеферм
4. Качество и дизайн соответствуют европейским стандартам
5. 24-часовой онлайн-прием WhatsApp: +8618830120193Подробнее Предложение по бизнес-плану птицефермы в Эфиопии, производство оборудования для птицеферм1. Адрес: Gelan Gura, Akaki-kaliti Sub City, Аддис-Абеба, Эфиопия
2. Птичьи клетки и оборудование для птицеводческих ферм в наличии на продажу
3. Индивидуальные решения для птицеводческих ферм Эфиопии
4. Качество и дизайн соответствуют европейским стандартам
5. Онлайн-приёмная 24 часа, WhatsApp №: +8618830120193. Свяжитесь с нами, чтобы получить прайс-листПодробнее Филиал в Танзании предлагает бизнес-план птицефермы, производит оборудование для птицеводства1. Адрес: №8, улица Сова, Мсуфини, Мландизи, Кибаха, Пвани, Танзания
2. Фабрика оборудования для птицеводческих ферм и клеток для птицы, а также склад для продажи
3. Индивидуальные решения для птицеферм Танзании
4. Качество и дизайн соответствуют европейским стандартам
5. 24-часовой онлайн-прием WhatsApp: +8618830120193Подробнее Полностью автоматическая клетка для несушек типа H1. 30,000-100,000+ кур/дом выбирают его, птицеводы могут достичь яйценоскости 96-98%
2. Значительное улучшение по сравнению с 85-90%, обычно наблюдаемыми в ручных системах
3. Типичная птицеферма может ожидать снижения затрат на рабочую силу на 30-40% благодаря автоматизации
4. Каждая линия кормления эффективно обеспечивает кормом около 100,000 кур за 30 минут
5. Прием/WhatsApp NO. : +8618830120193Подробнее Полностью автоматическая клетка для кур несушек типа A1. 10 000–50 000 несушек/дом выбирают его
2. Более чистая сборка яиц снижает бой на 0,5%
3. Улучшенная гигиена помогает снизить смертность до <3%
4. 1–2 техника могут обслуживать 15 000–30 000 птиц
5. Прием/WhatsApp NO. : +8618830120193Подробнее Полуавтоматическая клеточная система для куриц-несушек типа H1. 1,00-20,000 несушек/дом выбирает это
2. Ниппельные поилки расход 30–60 мл/мин
3. Горячее цинкование (типичное покрытие ≥ 275 г/м²)
4. Снижение аммиака на ~35–40%
5. Приемная/WhatsApp NO.: +8618830120193Подробнее Полуавтоматическая клетка для несушек типа А1. 100-20000 кур-несушек в одном птичнике выбирают его, отсутствие ржавчины в течение 10 лет, отсутствие деформаций в течение 15 лет
2. Куры живут комфортно, вы можете выращивать их со спокойной душой
3. Экономия воды, экономия денег — эффективность, которую вы можете измерить
4. Улучшение качества окружающей среды и увеличение яйценоскости
5. Номер телефона приемной/WhatsApp: +8618830120193Подробнее
Нажимая 'Разрешить все', вы соглашаетесь на хранение файлов cookie на вашем устройстве для улучшения навигации по сайту, анализа использования сайта и помощи в наших маркетинговых усилиях.